

Une lame nouvellement forgée ne possédait pas encore les propriétés nécessaires pour que son tranchant atteigne la dureté nécessaire pour conserver une bonne coupe. L'acier approprié peut acquérir une grande dureté lorsqu'il est chauffé à la température requise puis refroidi rapidement ; pour un sabre japonais, le véritable défi consistait à faire en sorte que cette dureté se concentre tout particulièrement sur le tranchant, tandis que le reste de la lame conserverait une plus grande capacité d'absorption des contraintes.
Durant l'époque de Kamakura (鎌倉時代, 1185-1333), où la fabrication des sabres atteignit un haut degré de spécialisation, les forgerons perfectionnèrent des techniques visant à atteindre précisément cet équilibre. Le processus de trempe, appelé yaki-ire (焼き入れ), était l'une des étapes les plus délicates de toute la fabrication : une lame ayant résisté à des semaines de forgeage pouvait se fissurer ou se déformer lors de la trempe.
Avant de la chauffer au feu, le forgeron enduisait la lame d'un mélange d'argile et d'autres matériaux, selon un procédé appelé tsuchioki (土置き). L'application n'était pas uniforme : une couche beaucoup plus fine était déposée sur le tranchant et une couche plus épaisse sur le dos de la lame. Lorsque celle-ci atteignait la température requise, elle était refroidie rapidement, généralement dans l'eau. Le tranchant, protégé par une fine couche, perdait sa chaleur plus vite ; les zones recouvertes d'une plus grande quantité d'argile refroidissaient plus lentement.
Cette différence de refroidissement modifie la structure de l'acier. Dans les zones refroidissant rapidement, de la martensite, une structure très dure, peut se former, tandis que les parties refroidissant plus lentement conservent des structures plus tendres et plus tenaces. Le résultat recherché était une lame dont le tranchant puisse atteindre une grande dureté sans faire de tout le corps du sabre une pièce tout aussi fragile.
Dans la zone trempée, des structures peuvent apparaître qui, après polissage, deviennent visibles sous les noms de « nie » (沸) et « nioi » (匂), termes utilisés pour décrire différents aspects de la texture microscopique liée à la trempe. Avec les autres caractéristiques de la lame, elles font partie des éléments que le polisseur parvient ensuite à révéler par son travail.
Une marque visible demeure : la ligne qui sépare visuellement la zone trempée du reste de la lame est le hamon (刃文). Il ne s'agit pas d'une décoration ajoutée ultérieurement, mais du résultat visible du processus de trempe et de la manière dont le forgeron a appliqué l'argile. Selon cette application et la tradition de chaque école, le hamon peut prendre des formes très différentes : d'une ligne pratiquement droite, le suguha (直刃), à des motifs ondulés, comme le notare (湾れ), ou irréguliers, comme le gunome (互の目).
Mais le feu pouvait encore changer une chose de plus. Lors de la trempe, les différentes vitesses de refroidissement et les transformations que subit l'acier génèrent des contraintes au sein de la lame. Il peut en résulter une courbe caractéristique, le sori (反り), dont la forme dépend de la géométrie de la lame et des conditions du processus de trempe lui-même. La courbe que l'on associe immédiatement à de nombreux sabres japonais aujourd'hui n'est donc pas qu'une question esthétique : elle résulte aussi de la façon dont l'acier réagit au traitement thermique.
Outre le hamon et le sori, certaines lames présentent un autre élément distinctif : le bō-hi (棒樋), une gorge longitudinale qui parcourt une partie de la lame. Différentes fonctions lui sont attribuées selon l’époque et l’école – alléger la lame, renforcer certaines lignes de forge – sans qu'aucune d'elles doive être tenue pour la seule explication valable dans chaque cas. De même, les sori (courbes) résultant de la trempe de la lame ne sont pas tous identiques : au sein de cette courbure générale, il existe des profils désignés par un nom propre, comme le torii-zori, dont la courbure plus symétrique est centrée sur le corps de la lame, contrairement à d’autres profils où la courbure se concentre plus près de la poignée. À l’extrémité opposée de la lame, la pointe elle-même possède également son propre nom et ses propres variantes : le kissaki (切先). Le chū-kissaki, de taille moyenne, est le plus courant, bien qu’il existe aussi des pointes plus longues ou plus compactes, chacune étant associée à des styles et des périodes différents.
Aujourd'hui, la trempe différentielle se pratique toujours, y compris sur des lames modernes, même si les aciers utilisés diffèrent des aciers traditionnels. Avec des aciers comme le 1045 ou le 1065, dont la composition est beaucoup plus constante, le résultat peut être plus prévisible. Correctement réalisée, cette technique permet également de créer un hamon visible, révélant ainsi l'effet de la trempe sur la lame.
Ainsi, lorsqu'une lame moderne présente un hamon prononcé, il ne s'agit pas d'une simple ligne décorative. On y voit la marque laissée par le feu sur l'acier : l'endroit où le forgeron a décidé comment la lame devait durcir et où elle devait conserver une plus grande ténacité.
Les pièces de cette histoire
 Katana japonais en acier 1065 avec tsuba dragon – Lame de 76 cm
350,40 €
 Katana japonais shihōzume en acier laminé – Lame de 76 cm
700,80 €
 Katana japonais Sōshū Kitae bleu avec lame en acier laminé
800,40 €
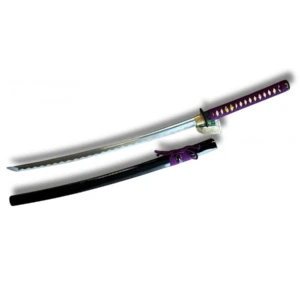 Katana japonais Maru violet 1060 - Véritable hamon ondulé
280,80 €
 Tantō japonais rouge et or à lame violette – Acier 1045
150,00 €
Histoire suivante: 3. Anatomie d'un sabre : la monture, pièce par pièce →